

Absaugtechnik für Gießereien – Quarzstaub, Metallrauch und Putzereistaub sicher erfassen
Startseite » Anwendungsgebiete » Gießerei
Absaugtechnik für Formerei, Schmelzbetrieb, Gussnachbehandlung und Sandaufbereitung – abgestimmt auf Stoff und Prozess
In Gießereien entstehen sehr unterschiedliche Emissionen entlang der Prozesskette: bei Kern- und Formherstellung, Formstoffaufbereitung, Schmelzen und Vergießen, Abkühlen und Auspacken sowie beim Strahlen, Schleifen und Putzen der Gussteile. Quarzhaltige Formstoffstäube, Metallrauch, Graphit- und Kohlenstoffanteile, abrasive Strahlmittel und schwere Gussrückstände dürfen deshalb nicht als ein einheitlicher Staubstrom betrachtet werden.
EVOTEC entwickelt stationäre Absaug- und zentrale Reinigungssysteme sowie mobile Industriesauger für diese Bereiche. Erfassung, Vorabscheidung, Filterung, Verschleißschutz, Sammelvolumen, Austrag und gegebenenfalls Explosionsschutz werden auf Werkstoff, Prozess und realen Lastfall abgestimmt.
Ihre Vorteile in der Gießerei:
Emissionen möglichst nah am Prozess erfassen
Formstoffaufbereitung, Ausschlagen, Strahlen, Schleifen und Übergaben erhalten passende Einhausungen, Hauben oder Maschinenanschlüsse.
Abrasive und feine Stoffströme beherrschen
Vorabscheidung, Filter und verschleißbeanspruchte Bauteile werden auf Sand, Metallabrieb, Feinanteile und Spitzenmengen abgestimmt.
Stationäre Erfassung und mobile Reinigung trennen
Kontinuierliche Prozesse werden fest angebunden; mobile Sauger unterstützen Reinigung, Wartung, Formwechsel und schwer zugängliche Bereiche.
An welchem Gießereiprozess entstehen bei Ihnen Staub, Rauch, Sand oder Metallrückstände? Nennen Sie uns Werkstoff, Legierung, Formstoff, Prozessschritt, Temperaturzustand, Korngröße, Materialmenge, Betriebsdauer und vorhandene Gefährdungsbeurteilung.
Welche Emissionen entstehen in Gießereien?
Das Emissionsbild hängt von Gusswerkstoff, Formverfahren, Bindemitteln, Schmelz- und Nachbehandlungsprozess ab. Neben einatembarem und alveolengängigem Staub können stoffbezogen Quarz, Metalle und Metallverbindungen sowie organische Zersetzungsprodukte relevant sein. Die Gefährdung wird deshalb für jeden Bereich und Stoffstrom gesondert beurteilt.
Formstoffe, Quarzstaub und Sandaufbereitung
Beim Mischen und Transportieren von Form- und Kernsanden, beim Formen, Ausschlagen sowie bei Rücksandaufbereitung und Feuerfestarbeiten können quarzhaltige Feinfraktionen freigesetzt werden. Sand, Bindemittel, Regenerat und Additive beeinflussen Staubungsverhalten, Filterbedarf, Abrasivität und mögliche chemische Belastungen.
Metallrauch, Gussnachbehandlung und Putzerei
Im Schmelz- und Gießbereich können Metallrauch und weitere prozessabhängige Emissionen entstehen. Beim Strahlen, Schleifen, Trennen und Putzen fallen metallhaltige Stäube, Strahlmittel, Zunder und abrasive Mischungen an. Je nach Legierung und Beschichtung können unter anderem Nickel-, Chrom-, Cobalt-, Blei-, Kupfer- oder Zinkverbindungen gesondert zu bewerten sein.
Die DGUV Regel 109-608 „Branche Gießereien“ beschreibt die branchentypischen Staub- und Gefahrstoffquellen. Für quarzhaltige Bereiche konkretisiert die DGUV Information 209-095 Schutzmaßnahmen nach TRGS 559 – einschließlich wirksamer Quellenabsaugung und staubarmer Reinigung.
Wo setzt eine wirksame Erfassung an?
Stäube und Rauche werden möglichst an ihrer Austritts- oder Entstehungsstelle erfasst. Einhausungen, Absaughauben, Unterflur- oder Rückwanderfassungen und definierte Maschinenanschlüsse begrenzen die erforderliche Luftmenge. Erfassungsgeometrie und Luftführung müssen den Prozess unterstützen, ohne Formstoff, Schutzgas, Gießstrahl oder Bedienabläufe unzulässig zu beeinflussen.
Formstoffaufbereitung, Formerei, Ausschlagen und Sandregenerierung
Feste Erfassungspunkte liegen an Mischern, Sieben, Übergaben, Formstoff- und Kernmachereimaschinen, Ausschlagrosten sowie Rücksand- und Regenerierungsanlagen. Bei offenen oder stoßweise belasteten Stellen sind Einhausungsgrad, Nachlaufzeit und Spitzenmenge entscheidend. Ablagerungen werden mit geeigneten Saugverfahren statt durch trockenes Kehren oder Abblasen entfernt.
Schmelzen, Vergießen, Abkühlen, Strahlen und Putzen
Im Schmelz- und Gießbereich richtet sich die Erfassung nach Ofen, Pfanne, Behandlung, Abguss und Werkstoff. Nach dem Abkühlen entstehen beim Strahlen, Schleifen, Trennen und Putzen stark gerichtete Staub- und Partikelströme, die möglichst innerhalb einer Einhausung oder direkt am Werkzeug erfasst werden. Heiße Teile, Funken und Zündquellen sind bei der Anlagenplanung gesondert zu berücksichtigen.
Wie werden Gießereistaub, Sand und Metallrückstände sicher getrennt?
Erfassung, Rohrnetz, Vorabscheidung, Filterung, Sammelbehälter und Austrag bilden ein Gesamtsystem. Feinanteil, Schüttdichte, Abrasivität, Temperatur, Feuchte, chemische Zusammensetzung und mögliche Brennbarkeit entscheiden über Aufbau und Werkstoffe. Formstoff, Metallstaub und heiße Rückstände dürfen nicht pauschal über dieselbe Anlage geführt werden.
Erfassung und Luftführung
Eine wirksame Erfassung nutzt gerichtete Luftströmung, Einhausungen und möglichst kurze Wege. Bei Ausschlag- und Strahlanlagen müssen impulsartige Staubfreisetzungen berücksichtigt werden. Rohrquerschnitte und Fördergeschwindigkeit werden so gewählt, dass Ablagerungen vermieden und abrasive Belastungen begrenzt werden.
Vorabscheidung für Sand, Zunder und Grobgut
Zyklone, Funken- oder Grobabscheider und Sammelstufen können hohe Sand-, Zunder- und Grobstofflasten vor der Feinstaubfilterstufe reduzieren. Das schützt Filter und nachgeschaltete Komponenten. Austrag und Behälter müssen zu Gewicht, Temperatur, Schüttdichte und Entsorgungsweg passen.
Feinstaubfilter und Abreinigung
Quarz-, Metall-, Graphit- und Bindemittelstäube benötigen ein stoffbezogenes Filterkonzept. Filterfläche, Medium, Abreinigung und Differenzdrucküberwachung werden nach Staubart, Konzentration, Temperatur und Expositionsanforderung gewählt. Bei CMR-Stoffen sind zusätzliche Anforderungen an Dichtheit, Austrag und gegebenenfalls Luftrückführung zu prüfen.
Heißpartikel, Funken und getrennte Stoffströme
Heiße oder glimmende Partikel dürfen nicht unkontrolliert in Filter oder Sammelbehälter gelangen. Funkenvorabscheidung, ausreichende Abkühlung, Temperaturüberwachung oder besondere Werkstoffe können erforderlich sein. Brennbare Leichtmetallstäube und eisenhaltige Stäube werden nur nach abgestimmtem Schutzkonzept gemeinsam geführt.
Wichtig: Quarzhaltiger Formstoff, metallhaltiger Putzereistaub, heiße Rückstände und brennbare Leichtmetallstäube haben unterschiedliche Gefährdungen. Eine Anlage wird immer nach dem kritischsten realen Stoff- und Betriebszustand ausgelegt.
Stationäre Gießereiabsaugung oder mobile Reinigung?
Stationäre Prozessabsaugung
Stationäre Anlagen eignen sich für kontinuierliche oder wiederkehrende Emissionen an Formstoffanlagen, Ausschlagrosten, Strahl- und Putzmaschinen, Übergaben und festen Bearbeitungsplätzen. Erfassung, Rohrnetz, Filter, Austrag und Steuerung werden mit der Produktion verknüpft.
Zentrale Betriebsreinigung
Ein festes Saugrohrnetz mit verteilten Anschlusspunkten unterstützt die regelmäßige Reinigung großer Hallen, Bühnen, Maschinenumfelder und Sandbereiche. Gleichzeitigkeiten, Schlauchlängen, schwere abrasive Stoffe, Höhenunterschiede und Entsorgungslogistik bestimmen die Auslegung.
Mobile Industriesauger
Mobile Sauger unterstützen Formwechsel, Wartung, Putzerei, schwer zugängliche Bereiche und punktuelle Aufnahme. Gerät, Filter, Vorabscheider, Schlauch und Zubehör müssen zum Stoff passen. Druckluft und trockenes Kehren sind keine staubarmen Reinigungsverfahren.
Getrennte Systeme für unterschiedliche Gefährdungen
Quarzhaltige Stäube, CMR-haltige Metallstäube und brennbare Leichtmetallstäube können getrennte Anlagen oder streng definierte Stoffstromwechsel erfordern. Explosionsschutz ist nur dort erforderlich, wo die Gefährdungsbeurteilung eine gefährliche explosionsfähige Atmosphäre ergibt.
Produktionsabsaugung, zentrale Hallenreinigung und mobile Wartungstechnik werden gemeinsam geplant, aber funktional getrennt. So bleiben Erfassung, Filtertechnik, Austrag und Bedienung auf die jeweilige Aufgabe zugeschnitten.
Wovon hängt die Auslegung ab?
Eine belastbare Auslegung benötigt Angaben zu Gusswerkstoff und Legierung, Form- und Kernstoff, Bindemitteln, Prozessschritt, Partikelgröße, Schüttdichte, Abrasivität, Temperatur, Feuchte, Materialmenge und Betriebsdauer. Ebenso wichtig sind Erfassungsgeometrie, Rohrweglänge, Gleichzeitigkeit, Reinigungsabläufe, Entsorgung und vorhandene Gefährdungsbeurteilungen.
Stoff, Temperatur und Gefährdung
Quarzsand, Chromit- oder Olivinsand, Graphit, Strahlmittel, Metalloxide, Zunder und Putzereistaub verhalten sich unterschiedlich. Sicherheitsdaten, Analysen und Materialproben helfen, Staubklasse, Filter, Verschleißschutz, Werkstoff und Austrag festzulegen.
Prozess, Lastfälle und Instandhaltung
Kontinuierliche Emission, Chargenbetrieb, Ausschlagspitzen, Formwechsel, Reinigungsintervalle und Stillstände beeinflussen Luftleistung und Reserve. Auch Filterwechsel, Behälterentleerung, Verschleißkontrolle und sicherer Zugang werden bereits in der Planung berücksichtigt.
Die Auslegung erfolgt nicht nur nach Nennluftmenge. Entscheidend ist das Zusammenspiel aus Erfassung, Materialtransport, Vorabscheidung, Filterung, Temperatur- und Funkenmanagement, Austrag sowie sicherer Wartung.
Welche Absaugtechnik passt zu Ihrem Gießereiprozess?
Nennen Sie uns Gusswerkstoff, Formstoff, Prozessschritt, Emission, Temperaturzustand, Materialmenge, Betriebsdauer sowie Gesundheits-, Brand- und Explosionsschutzanforderungen. EVOTEC entwickelt daraus ein nachvollziehbares Konzept für stationäre Erfassung, zentrale Reinigung oder mobile Aufnahme.
Quarz-, Metall- und Explosionsgefahren differenziert bewerten
Quarzhaltige Formstoffe können alveolengängigen kristallinen Siliziumdioxidstaub freisetzen; metallhaltige Stäube können je nach Legierung spezifische Gefahrstoffe enthalten. Brennbare Aluminium-, Magnesium- oder andere Metallfeinstäube können zusätzlich Brand- und Explosionsrisiken verursachen. Die TRGS 559 fordert eine möglichst quellennahe Erfassung quarzhaltiger Stäube. Staubklasse, EX-Ausführung, getrennte Stoffströme und Maßnahmen gegen Zündquellen folgen der konkreten Gefährdungsbeurteilung – nicht allein der Bezeichnung „Gießerei“.
PROZESSLÖSUNGEN
Relevante Absauganwendungen in der Gießerei
Die folgenden Prozessseiten vertiefen typische Emissionen und führen dort zu den jeweils geeigneten Geräten. Wählen Sie die Anwendung, die Ihrem Stoff und Prozess am nächsten kommt.
Feinstaubabsaugung
Für feine Formstoff-, Quarz-, Graphit- und Metalloxidstäube aus Formerei, Ausschlagen, Sandaufbereitung und Putzerei.
Schleif- und Putzereistäube
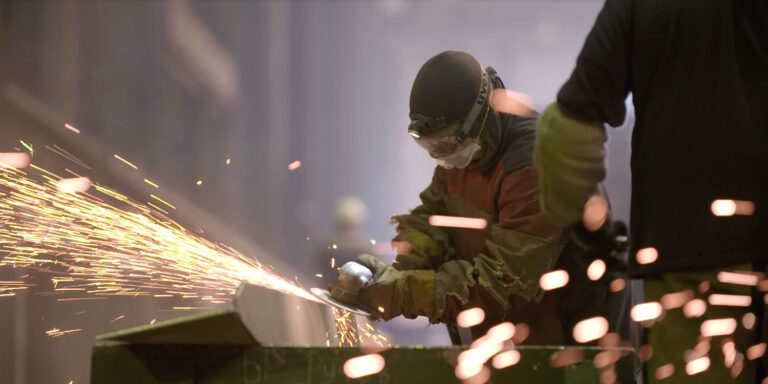
Für Schleifen, Trennen, Entgraten und Putzen von Gussteilen mit passender Erfassung am Werkzeug oder Arbeitsplatz.
Rauch, Dämpfe und Gerüche
Für geeignete Emissionen aus Schmelzen, Metallbehandlung, Vergießen, Kernmacherei und thermischen Prozessen – nach Stoffprüfung.
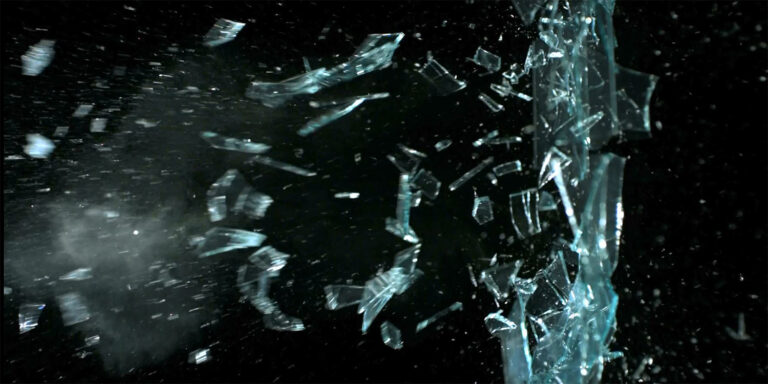
Abrasive Stäube und Strahlmittel
Für Sand, Strahlmittel, Zunder und mineralische oder metallische Mischungen mit erhöhtem Verschleißpotenzial.
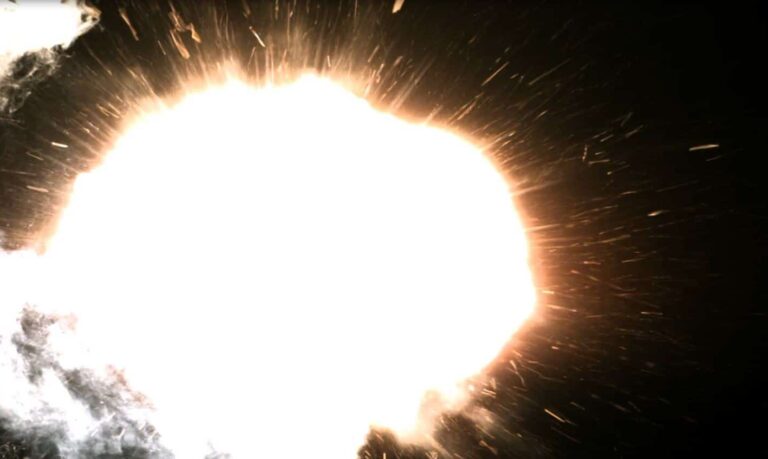
EX-Schutz bei brennbaren Metallstäuben
Für Leichtmetall- und Mischstäube, wenn die Gefährdungsbeurteilung eine explosionsfähige Atmosphäre ergibt.
Ihr Pharma-, Chemie- oder Medizintechnikprozess ist nicht aufgeführt?
Beschreiben Sie uns Werkstoff, Formstoff, Prozessschritt, Emission, Temperatur, Materialmenge und Anlagenumgebung. Wir ordnen ein, welche Prozesslösung relevant ist und ob stationäre Erfassung, zentrale Reinigung oder mobile Aufnahme erforderlich ist.
Häufige Fragen zur Absaugung in Gießereien (FAQ)
Welche Stäube entstehen typischerweise in Gießereien?
Je nach Prozess entstehen quarzhaltige Formstoffstäube, Graphit- und Kohlenstoffanteile, Metalloxide, metallhaltige Putzereistäube, Strahlmittel, Zunder, Sand und grobe Gussrückstände. Zusammensetzung und Gefährdung hängen von Werkstoff, Legierung, Formverfahren und Bindemitteln ab.
Wo sollte Gießereistaub möglichst erfasst werden?
Stäube und Rauche werden möglichst direkt an Mischer, Übergabe, Ausschlagrost, Strahlanlage, Schleifwerkzeug oder Gießprozess erfasst. Einhausungen und prozessnahe Hauben verhindern, dass Emissionen in Hallenluft und Nachbarbereiche gelangen.
Wann ist eine stationäre, wann eine mobile Lösung sinnvoll?
Stationäre Anlagen eignen sich für kontinuierliche Maschinen, Linien und feste Erfassungsstellen. Mobile Industriesauger unterstützen Reinigung, Wartung, Formwechsel und wechselnde Einsatzorte. Große Hallen können zusätzlich über ein zentrales Reinigungsrohrnetz versorgt werden.
Benötigt jede Gießerei eine EX-geschützte Absauganlage?
Nein. Explosionsschutz ist erforderlich, wenn die Gefährdungsbeurteilung eine gefährliche explosionsfähige Atmosphäre ergibt – beispielsweise durch bestimmte Leichtmetall- oder Mischstäube. Quarzhaltiger Sand ist gesundheitlich kritisch, aber nicht allein deshalb explosionsfähig.
Warum müssen Stoffströme teilweise getrennt werden?
Quarzhaltige Formstoffe, CMR-haltige Metallstäube, brennbare Leichtmetallstäube und heiße Rückstände besitzen unterschiedliche Filter-, Brand-, EX- und Entsorgungsanforderungen. Eine gemeinsame Führung kann gefährliche Mischungen erzeugen oder die sichere Abscheidung erschweren.
Ihr Partner für industrielle Absauglösungen
EVOTEC entwickelt stationäre Absauganlagen, zentrale Reinigungsnetze und mobile Lösungen für anspruchsvolle Gießereiprozesse. Von der Formstoffaufbereitung über Ausschlagen und Putzerei bis zur Hallenreinigung werden Stoffstrom, Gefährdung, Verschleiß, Filterung, Austrag und Wartung gemeinsam betrachtet.
Inbetriebnahme
Wartung
Welche Absauglösung passt zu Ihrem Gießereiprozess?
Teilen Sie uns Gusswerkstoff, Legierung, Formstoff, Prozessschritt, Emission, Temperaturzustand, Materialmenge, Betriebsdauer sowie Gesundheits-, Brand- und Explosionsschutzanforderungen mit. EVOTEC unterstützt Sie bei der Einordnung und Auslegung.
Robin Buschbaum
Vertrieb D/A/CH
Spezialist für Absaugtechnik
vertrieb@evo-products.de
02642 9373-53
Lars Blankenburg
Vertrieb
lars.blankenburg@evo-products.de
02642 9373-10
Asim Zaman-Pahlke
Vertrieb Export
export@evo-products.de
02642/9373-15